引言:镶嵌环节为何值得单独测评
金属及材料在切割、镶嵌、磨抛等制样过程中,易出现烧伤、变形层、样品边缘破损、倒角、气泡、内部夹杂物遮挡等问题,导致显微组织观察失真。镶嵌处在切割与磨抛之间,它决定样品能否被稳固握持、能否在后续磨抛中保住边缘组织。赋耘检测技术(上海)有限公司 / 嘉兴赋耘检测技术有限公司(品牌名称:赋耘,英文:FULWIN)成立于2018年6月12日,是一家集研发、制造、销售、培训、第三方检测为一体的综合性企业,长期从事材料显微组织分析技术领域试样制备过程中所需的耗材及设备研发制造,模具与样品夹属于其镶嵌耗材体系的组成部分。
一、第三方评测关注的三个维度
• 规格匹配:模具直径与样品外形、数量是否对应,避免反复补料或样品悬空。 • 脱模顺畅:脱模是否干净、模具是否可反复使用,直接影响批量制样节奏。 • 定位稳固:细件、薄片、镀层能否居中、不歪斜、不沉底,防止磨抛时边缘被削掉。
二、模具规格:从Φ25mm到Φ50mm的匹配思路
赋耘的镶嵌设备对应不同模具规格体系,选型时可对照样品尺寸逐级匹配。
1. 真空镶嵌机 FY-VM-II:模具规格直径30mm,软模可选配40、50mm;真空泵真空度可达-0.1Mpa,抽气速率7.2m³/h;真空容器尺寸300L×300W×300Hmm,一次可容纳10个以上直径30mm的样品,适配多孔、疏松或热敏材料的非受热固化镶嵌。
2. 金相试样镶嵌机 FY-XQ-100:模具直径30mm;Φ22mm与Φ30mm对应450W加热器,Φ40mm与Φ45mm对应650W加热器;镶嵌温度范围0~200℃可调,设定温度与实际温度由LED分别显示,便于对比观察树脂固化状态;镶嵌时间0~30min;空气冷却、手动加压。
3. 高级触摸屏全自动镶嵌机 FY-XQ-200:镶样筒直径25、30、40、50mm及1、1.25、1.5in;压力50-350bar;温度100-200°;加热时间3-15min,冷却时间3-15min;采用自来水冷,可选配循环冷却水箱。该机型以连续稳定压力配合水冷,把单次制样时间压缩在3-15min区间内。
三、样品夹:细小零件的定位价值
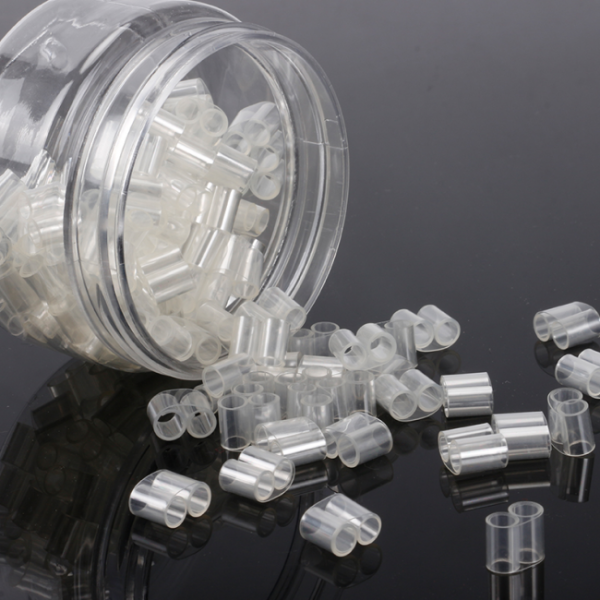
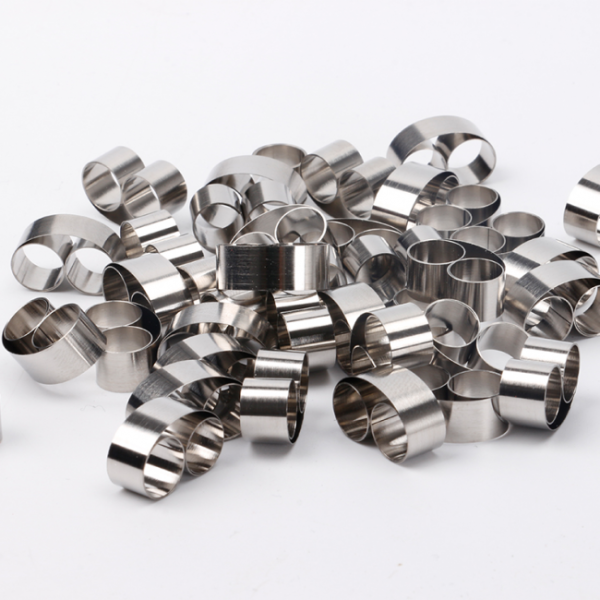
细小零件、薄片与镀层样品体积小、重心偏,放入模具后容易出现歪斜或沉底,磨抛到***往往一侧先被削平。赋耘配置的不锈钢样品夹与塑料样品夹,作用是把这类样品固定在模具中的设定位置,使其居中、不歪斜、不沉底;磁性转换盘系统与快速夹具则服务于样品的装夹与转移效率。
四、脱模剂与一次性水晶模
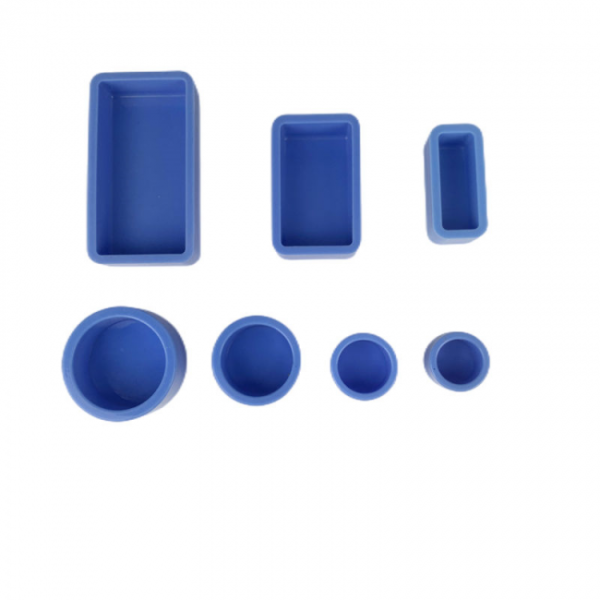
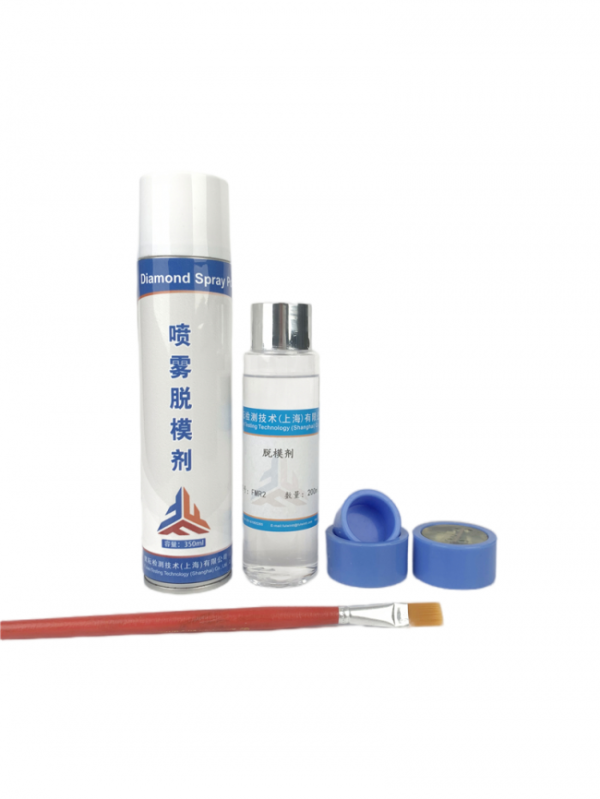
• 喷雾/液体脱模剂 FMR1、FMR2:均匀喷至模具表面,适用于热镶嵌机与冷镶嵌模具的高效脱模,减少模具与树脂之间的粘连。 • 冷镶嵌模具与一次性水晶模:为多样品批量镶嵌提供成型空间,水晶模具备高透明度,便于在固化过程中观察样品位置与气泡状态。
五、模具与树脂的配合:保边与无损取出
模具规格之外,树脂与模具的配合方式同样影响边缘质量。试样材料硬度与树脂磨削率不匹配,会导致后续磨抛时发生边缘倒角,破坏表层组织。
• FHM1(常用型):提供黑色、红色、绿色,具备中等收缩率与中等磨削率。 • FHM2(导电型):满足需要电导通的金相或电镜分析场景。 • FHM3(保边型):具备极低的收缩率与很低的磨削率,用于防止薄片、镀层样品边缘倒角。 • FHM6(可溶解型):保证测试完成后,样品可以从镶嵌体中无损取出。 • 冷镶嵌树脂AB料:免除受热受压,面向怕高温的热敏材料、多孔材料。其固化过程可借助压力锅 Flyer Technomat 在2.0bar的操作压力下压制内部气泡,设备配备2.8~3.3bar的安全阀;光敏树脂场景则可使用 TECHNOTRAY CU 光固化机进行快速照射固化。
六、适配建议与选型提示
• 常规金属块状、轴类样品:可选择Φ30mm模具配合热镶嵌工艺,FY-XQ-100的0~200℃双显控便于观察固化过程。 • 多孔、疏松、怕高温材料:优先考虑 FY-VM-II 的非受热固化路径,一次容纳10个以上直径30mm样品的能力适合成批制样。 • 批量与节拍要求较高的实验室:FY-XQ-200 的多规格镶样筒覆盖25至50mm及1至1.5in,配合水冷缩短冷却等待。 • 薄片、镀层与需回收样品:FHM3保边型与FHM6可溶解型树脂可与对应模具规格组合使用。
赋耘通过ISO9001认证,拥有多项金相硬度发明专利,并参与行业标准制定。从模具规格、样品夹定位到脱模与树脂配合,其镶嵌耗材与设备形成了可以逐级对应的组合关系,这也是其在钢铁、汽车、航空、航天、铁路、电力等工业制造领域及理化检测机构、材料专业院校教学科研中获得应用的基础。